- 產品概述
空壓筒體壓入環縫焊接是空壓機製造中關键的工序之一,對空壓機的整體性能(neng)和(he)可靠性起着舉足轻重的作用。
该工藝首先涉及到空壓筒體和壓入環的(de)準備工作。空壓筒體作為承载壓力和氣體的主(zhu)要部件,通常(chang)由高質量的金屬材料製成,其尺寸精度(du)和圆度要求極高,以(yi)確保在工作過程中能够均匀承受壓力並保持稳定的運行。壓入環則需根據筒(tong)體的(de)尺寸進行加工,其材質的選擇要考虑到與筒體的兼容性以及在焊(han)接過程(cheng)中的性能表現。在進行焊接(jie)前(qian),對筒體和(he)壓入環的焊接部位進行(xing)細致的清理和打磨,去(qu)除表面(mian)的油污、鐵锈和其他(ta)雜(za)質,為焊接提供良好的表面条件,以保證焊接質量。
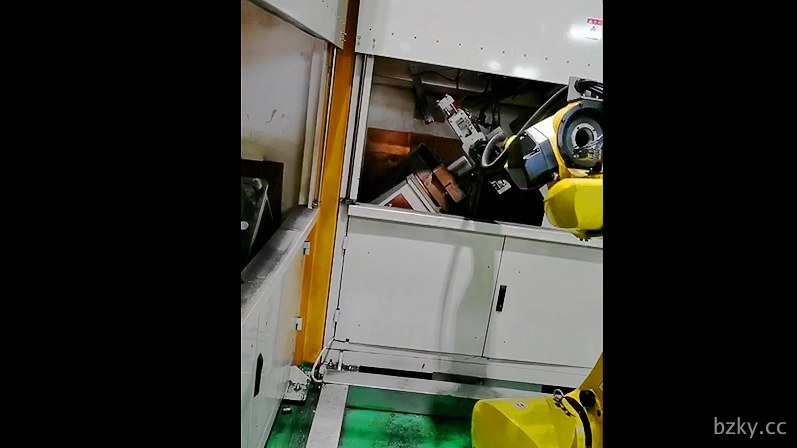
壓入環節是一個關键(jian)步(bu)骤,需要使用專用的工裝設備(bei)將壓入環準確地壓入到筒體的指定位置(zhi),確保兩(liang)者之間的配合精度(du)達到設計要求。这個過程要嚴格控製(zhi)壓入力和壓入深度,避(bi)免出現過壓或壓入不到位的情况,从而(er)影響后續(xu)的焊接質量和筒體的整體結構性能。
焊接過(guo)程采用先(xian)進的焊接技術,如(ru)氣體保護焊或埋弧(hu)焊等。这(zhe)些焊接方法能够提供稳定的電弧和良好的焊(han)縫成型,同時有效保護焊縫免受空(kong)氣中雜質的影響,提高焊接質量的稳定性和可靠(kao)性。在焊接時(shi),要控製焊(han)接參数,包括焊接電(dian)流、電壓、焊接速度(du)和氣體流量(liang)等,以確保焊縫的(de)熔深(shen)、熔(rong)宽和焊接強度符合(he)標準要求。焊接過程中,焊工需密切關注焊縫的形成情况,及時調(diao)整焊接(jie)參数,以防止出(chu)現焊接缺(que)陷,如氣孔、裂纹和未熔合等。
完成焊接后,必不可少的是對焊縫進行(xing)全面的質量(liang)檢測。通過(guo)无(wu)损檢測方法,如超聲波檢(jian)測、射線檢測等,對焊縫内部進(jin)行檢測(ce),查(cha)看是否存在内部缺陷(xian)。同(tong)時進行(xing)外觀檢查,檢查焊縫的表面平整(zheng)度(du)、宽度均匀性以及是否有(you)咬边等(deng)缺陷。只有經過嚴格檢測合格的產品,才能進入后(hou)續的組裝和(he)調試環節,為空壓機的可靠運行提供坚實(shi)的保障。空壓筒體壓入(ru)環縫焊接工藝的每一個環節都需要嚴谨(jin)操作和嚴格把控,以確保空壓機的高質量製(zhi)造。
 深圳市坪山區坑梓街道人(ren)民中路震雄工業(ye)園B區7-B栋
